
AiTEN · TM60
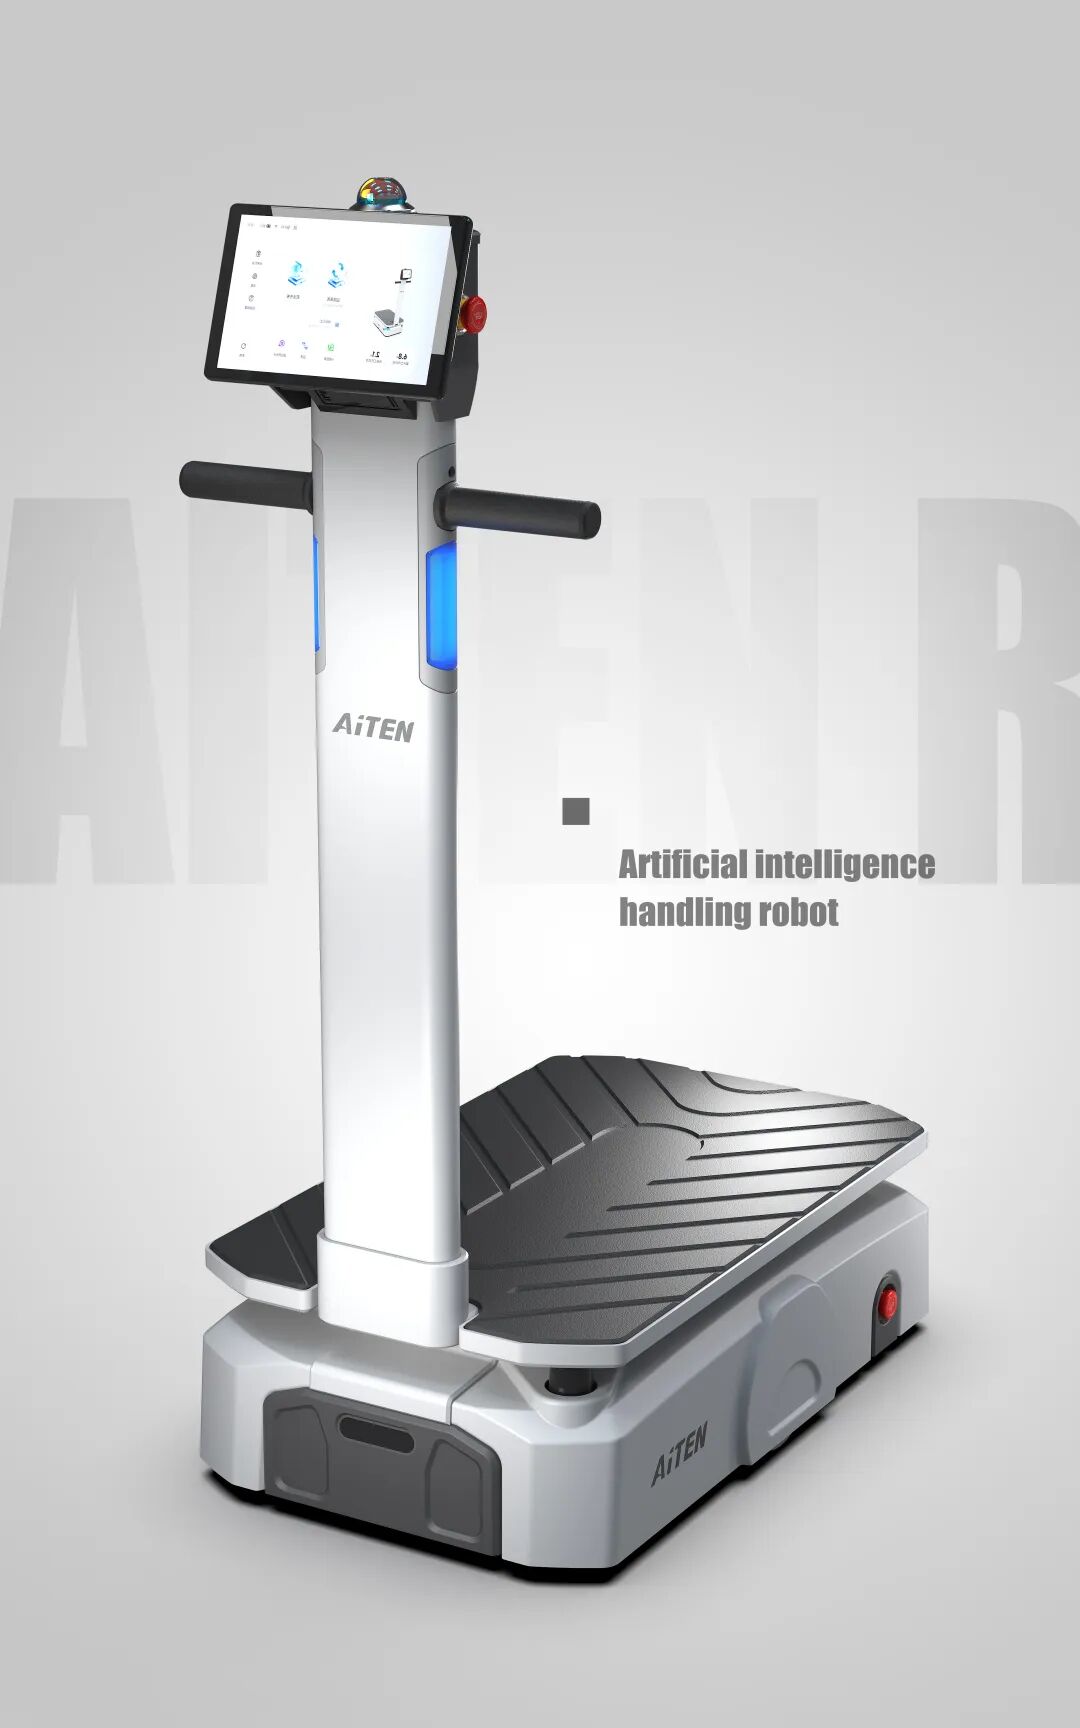
产线上最好的小帮手,叫 TM60
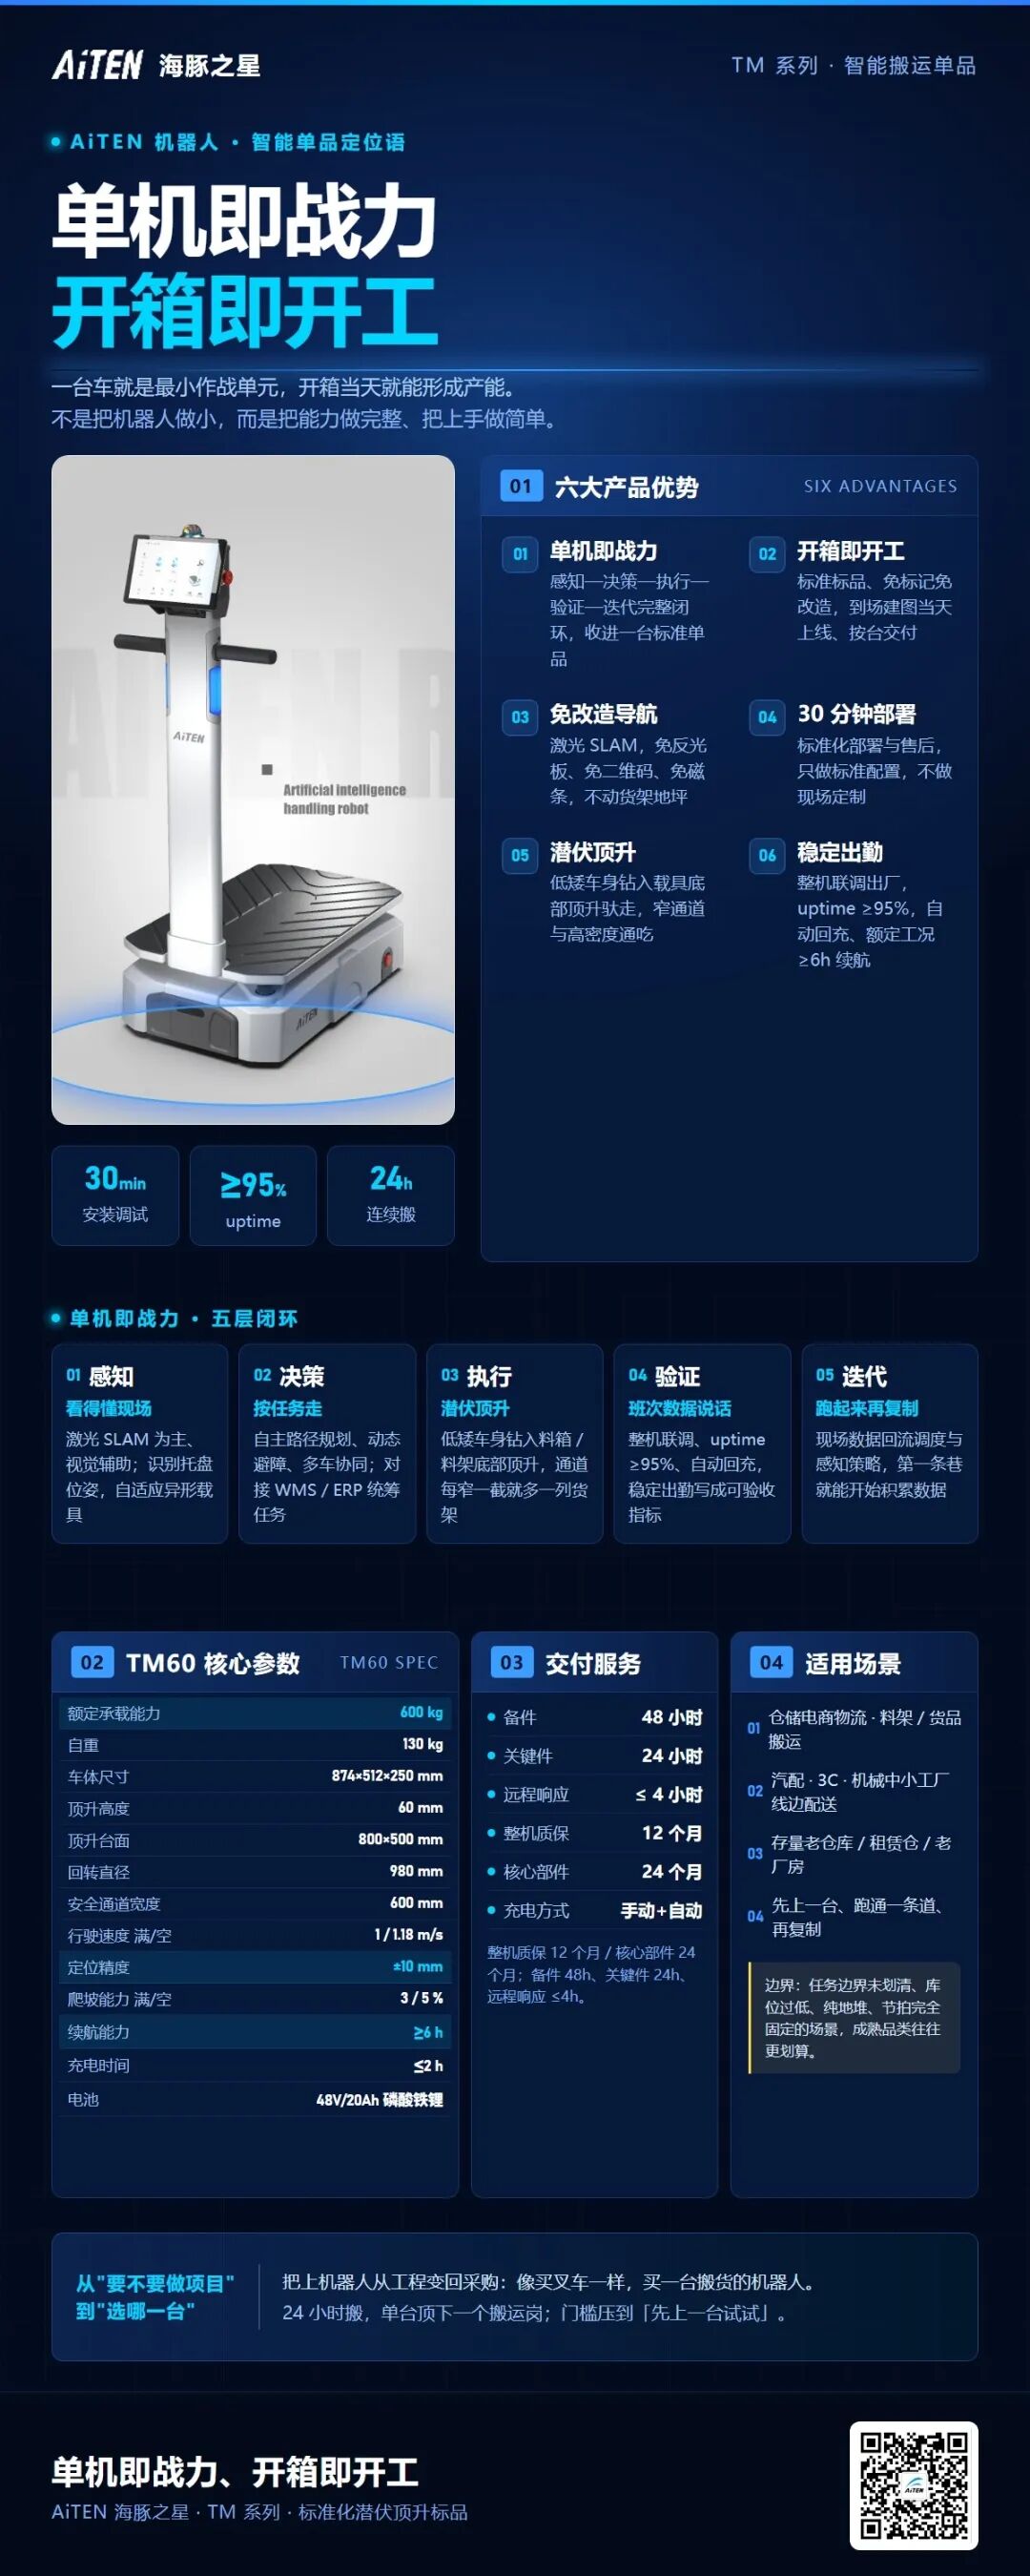
600 kg 载重 · 60 mm 顶升 · 1161 mm 通道
产线上最好的小帮手, 叫 TM60——AiTEN机器人智能单品工业配送机器人!
产线上最费人的,往往不是那些大动作。
是从线边仓到工位那十几米。一天几百趟,一趟两三分钟,人跟着料车来回走。这段路没有技术含量,也谈不上什么工艺,可它实实在在地占着一个人的一天。
我们想把这十几米,还给人。
TM60 关键参数
额定承载600 kg
顶升高度60 mm
车体尺寸874 × 512 × 250 mm
安全通道600 mm
续航≥6 h · 充电 ≤2 h
三个数字,各自有各自的难
先说 600 kg。这是产线搬运的甜点区。一托盘料、一车工件、一箱成品,绝大多数都落在这个量级里。往上堆到一吨,车体要更大、通道要更宽、成本要更高;往下压到两百公斤,又撑不起一趟能搬完的量。600 公斤这个数,是把"够用"和"不浪费"卡在中间的结果。
再说 60 mm。料车、工装板、周转箱,底下大都有脚轮或者支脚,离地就是几十毫米。60 毫米的顶升,刚好够把车头伸进去、抬起来、拉走。它不需要专用托盘,也不需要为它重新做一批工装——这一点在真实产线上,比多二十毫米的顶升更值钱。
最后是 512 mm。这是车体总宽。512 这个数字没什么气势,但它决定了这台车能进多窄的地方:加上单边 44 毫米的安全余量,安全通道宽度 600 毫米——一条 600 毫米宽的缝,它就能过。老厂房的通道是既成事实:货架早就摆好了,机床是固定的,地面也动过几轮,能挤出来的余量就那么多。600 毫米意味着,很多原本写着"进不去"的通道,现在进得去了。
TM 系列 · 三档吨位
TM15150 kg
TM30300 kg
TM60600 kg本篇主角
同一个系列,三个吨位。底盘的逻辑是共通的,只是按载荷分了档:轻的给小件和窄通道,重的给整托料和重载工位。客户不用为了一段路,去迁就一台不合适的车。
单机即战力,开箱即开工。
这十个字,是 TM 系列的口号,也是这条产品线的取舍标准。
"单机即战力",说的是不依赖整厂改造、不等着上位系统先上线,一台车放下去就能干活。很多客户的自动化是分批上的,第一批只买两三台——这时候"系统级能力"用不上,"单机顶不顶事"才是真问题。
"开箱即开工",不是说真的拆箱就跑,而是说到货之后、产出第一趟活的时间要短。不用为它重排货架,不用把产线停下来等改造,也不用先培训出一支专门的运维队伍。
参数不是拿来比拼的,是拿来决定这台车放进你这个车间,能不能跑起来的。
它不做什么,比它做什么更重要
TM60 不抢叉车的活。叉车擅长的是重载、高位、室外装卸,那是它的战场。但产线内部那点短驳,用叉车是牛刀杀鸡——转弯半径大、通道要求高,还得配一个专门的司机跟着。
它也不做高位存取,不做整库调度。那些是更大的系统要回答的问题。
TM60 干的是"补位":叉车不愿意跑的短途、人手不够时的顶班、夜班那几个小时的空档、旺季临时加出来的一条线。这些活零碎、重复、不上台面,但一天下来最能磨人。
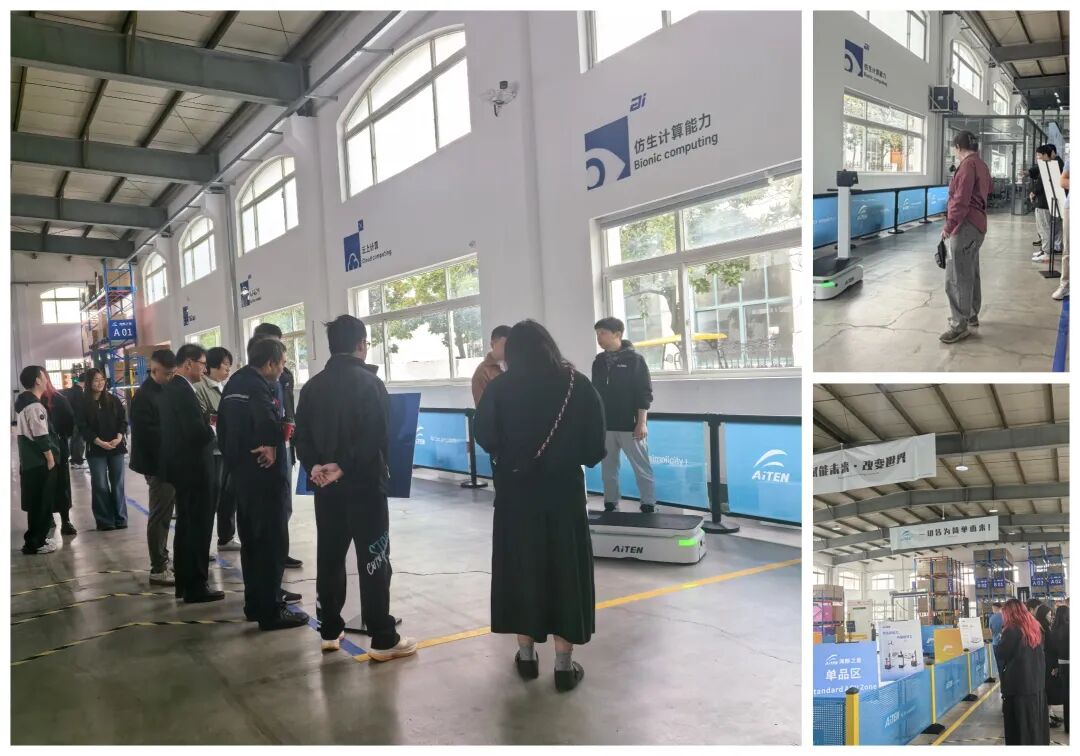
所以展板上那句"产线最好的小帮手",重点在"小"。尺寸小,门槛小,改造成本小。不是能力小。
为什么是"顶升",不是"牵引"
搬运机器人走到今天,形态其实就那几种。选哪一种,取决于你想让它在什么位置干活。
牵引式是后面拖一串料车,适合长距离、大批量、路线高度固定的场合。但它的问题也明显:一串车拐起弯来要占一大片地方,窄通道基本进不去,中途想单独取走某一车,还得先解挂。
叉式能上高位、能进托盘,能力最强,但车体大、成本高,而且产线上大多数活根本用不上那么大的举升能力——为了一次高位存取,去承担一台叉车的通道要求和投入,账不划算。
顶升式是另一种思路:车头钻进料车底下,抬起几厘米,整台料车跟着走。转弯半径小,一台车对一个料车,随取随放,不用编组也不用解挂。
我们选顶升,还有一个更朴素的原因:产线上的料车本来就有轮子。既然现场已经有了一万种能装货的载体,就不必再造一种。最好的自动化,往往是复用现场已经存在的东西。
04
它最适合出现的四种现场
一是线边补料。总装线不停,料就得跟着走。以前靠人推车,按节拍一趟一趟补;现在把路线画好,缺料的时候叫一趟就行。
二是工序之间转运。上道工序做完,半成品要挪到下道工序。这段距离通常只有几十米,但频次高、方向固定,最标准的短驳场景。
三是成品下线暂存。成品从线尾下来,要挪到暂存区贴标、打包、等车。这段路不长,但堆料一多就堵,堵了整条线都得等。
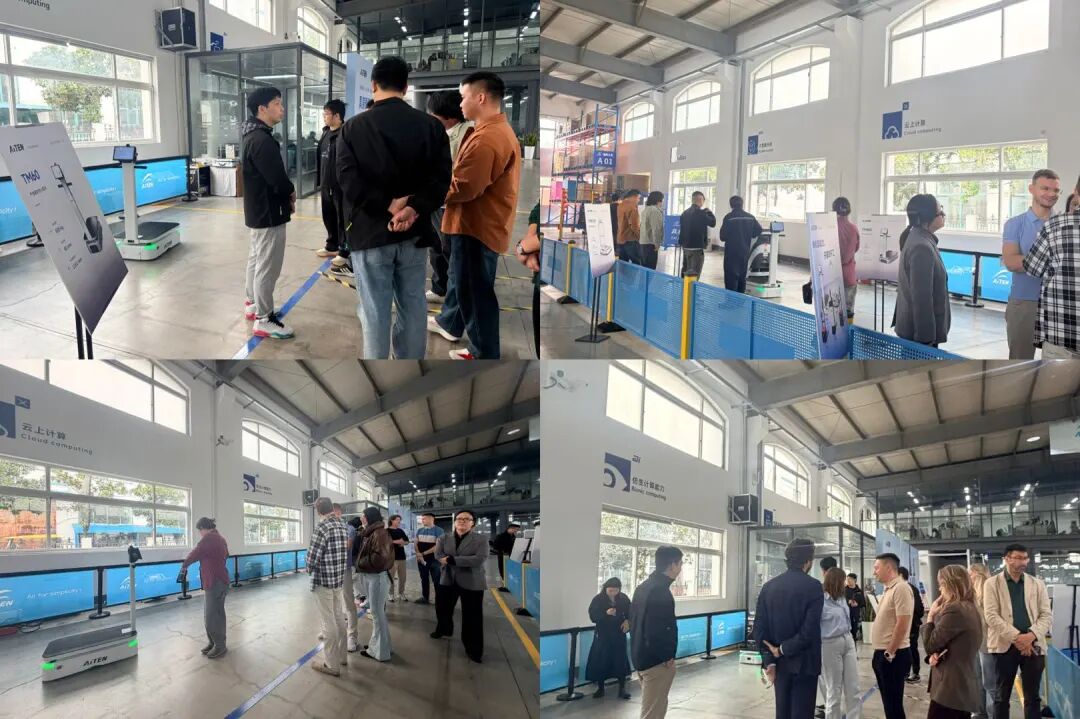
四是通道本身就窄的老厂房。这类现场最考验产品。600 毫米的安全通道,就是为它们准备的——不是让客户去改车间,而是让车来适应车间。
四种现场有一个共同点:都不需要推倒重来。这也是我们做产品的一条底线——改造量要小到客户愿意试。
进厂第一个月,会发生什么
这一段很多产品介绍里不会写,但它恰恰决定一台车最后是"用起来"还是"摆起来"。
第一周,通常先给一条不太重要的线。画路线、标点位、空车试跑。这一步最容易,也最没有说服力——空跑谁都不会出错。
第二周,开始接真活,问题集中爆发。地面有不起眼的坡度,路口有人横穿,料车摆放不齐,某个转角比图纸上窄了十几厘米。这些在方案里都是"应该没问题",在现场都是"确实有问题"。
第三周,调。哪个路口减速、哪个点位多等两秒、遇到人怎么让行。规则一条一条加,车就一点一点变"懂事"。
第四周,人退到"异常处理"的位置。这条线开始能自己跑,操作员从"每一趟都盯着"变成"有情况再看一眼"。到这一步,才算真的落地。
所以我们从来不承诺"装上就能用"。任何说这句话的,多半没在真实产线里待过。把磨合期讲清楚,比把效果说满,更能换来下一次合作。



 粤公网安备 44010602004351号